풀트루전 성형 공정
풀트루전 성형 공정의 전체 흐름을 정리했습니다. 섬유 공급, 수지 함침, 프리폼, 가열 경화, 인발 및 절단까지 단계별로 살펴보고 인발 속도, 경화 온도, 수지 함량 등 핵심 파라미터와 공정의 장점, 적용 범위를 분석합니다.
풀트루전은 유리섬유·탄소섬유 등 강화재와 수지 기재를 복합한 복합재료의 대표적인 연속 성형 공정입니다. '인발-함침-성형-경화-절단'의 일관된 흐름으로 선형·등단면 제품을 효율적으로 생산합니다. 공정의 핵심은 소재의 함침 정도와 경화 속도를 정밀하게 제어해 제품 성능을 일정하게 유지하는 데 있습니다.
1. 핵심 공정 흐름
강화재 공급: 크리드에서 연속 섬유 다발(유리섬유사, 탄소섬유사 등) 또는 섬유 매트를 풀어내며, 장력 제어 시스템으로 장력을 일정하게 유지해 섬유의 이완이나 절단을 방지하고 균일한 함침의 기반을 마련합니다.
수지 함침: 섬유 다발은 수지조로 인발되어 들어가며, 조 내의 액상 수지(에폭시, 불포화 폴리에스터 등)가 섬유를 충분히 감싸야 합니다. 가이드 롤로 섬유 배열을 조정해 각 섬유에 수지가 고르게 흡착되도록 하고, 함침 시간을 제어해 수지가 과다하거나 부족하지 않게 합니다.
프리폼 및 여분 수지 제거: 함침을 마친 섬유 다발은 프리폼 금형으로 들어갑니다. 금형 내부는 제품 단면 형상과 유사한(약간 큰) 구조로, 과잉 수지를 먼저 짜내고 기포를 줄이면서 섬유를 설계 방향으로 배열해 경화·성형을 준비합니다.
가열 경화: 프리폼을 거친 섬유·수지 복합체는 가열 경화 금형으로 보내지며, 금형은 전기 또는 열유 가열 방식으로 설정 온도(수지 종류에 따라 보통 80—160℃)를 유지합니다. 수지는 금형 내에서 가교 반응을 일으켜 점차 경화되며, 경화 시간은 인발 속도와 맞물려 제품이 금형을 나올 때 완전히 경화되도록 해야 합니다.
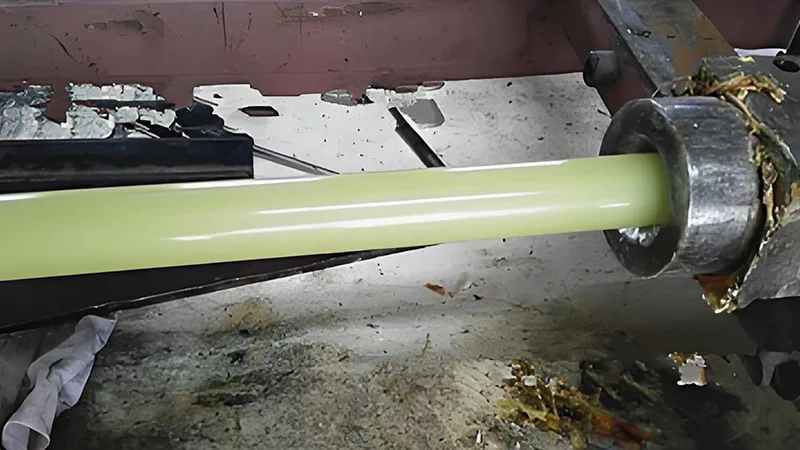
인발 및 절단: 경화된 연속 제품은 인발기(주로 크롤러식으로 인발력이 균일함)로 안정적으로 당겨진 뒤 자동 절단 설비로 설정 길이에 맞춰 절단되어 완제품이 됩니다.
2. 핵심 공정 파라미터
인발 속도: 경화 속도와 맞물려야 하며, 너무 빠르면 경화가 부족하고 너무 느리면 생산 효율이 떨어집니다. 실제 생산에서는 수지의 경화 특성에 따라 0.5—5m/min 범위로 설정하는 경우가 많습니다.
경화 온도: 구간별 제어(예: 저온 예비 경화 후 고온 완전 경화)가 바람직하며, 온도가 너무 높으면 수지가 분해되고 너무 낮으면 경화 시간이 길어지는 것을 막아야 합니다.
수지 함량: 프리폼 금형의 압착 강도와 수지조 액위를 조정해 제어하며, 제품의 수지 함량은 보통 30%—50%입니다. 이 비율은 제품의 강도와 내식 성능에 직접 영향을 줍니다.
3. 공정 장점과 적용 범위
이 공정은 자동화 수준이 높고 연속 생산이 가능하며 효율이 뛰어납니다. 제품은 섬유 배열이 가지런하고 강도가 높으며 일관성이 우수하고 재료 낭비도 적습니다. 주로 FRP 내식 배관, 케이블 트레이, 건축 프로파일, 풍력 블레이드 지지봉 등 선형 등단면 복합재료 제품 생산에 사용되며, 화학·건축·신재생에너지·교통 등 산업 전반에서 폭넓게 활용됩니다.
기계 구성 상담이 필요하신가요?
정보를 남겨주시면 엔지니어가 12시간 내에 연락드립니다.